 +86-15052135118


 Entre em contato

Um lote recebido de parafusos sextavados M8 x 30 de classe de propriedade 8,8 chega com um certificado que indica conformidade com ISO 898-1. Uma lupa não mostra nenhuma marcação de classe na cabeça. O lado proibido de um medidor de anel de rosca gira duas voltas completas. É nesse momento que a inspeção dos fixadores deixa de ser um exercício burocrático e se torna um portão físico.
Este guia foi escrito para receber inspetores, engenheiros de projeto e empreiteiros de instalação que precisam verificar parafusos, porcas e âncoras antes de entrarem em serviço. Abrange os cinco grupos de características a inspecionar, as ferramentas que fornecem leituras confiáveis, as pistas visuais que revelam os modos de falha e uma sequência que pode ser repetida em cada lote. A abordagem funciona para fixadores de aço carbono, parafusos de aço inoxidável, âncoras de expansão e parafusos de cimento usados em construções e montagens industriais leves.
Um bem administrado inspeção de fixadores não requer um laboratório de metrologia. Requer medidores calibrados, amostras limpas e regras de aprovação/reprovação provenientes de padrões publicados em vez de memória.
Os cinco grupos de recursos de verificação de fixadores
Toda inspeção sólida de fixadores parte da mesma premissa: uma peça só é aceitável quando cinco grupos de características podem ser confirmados.
- A identidade do material inclui o tipo de aço, o tipo de aço inoxidável, a química do revestimento e o estado do tratamento térmico.
- A geometria inclui comprimento, diâmetro, passo da rosca, formato da cabeça, profundidade do recesso da unidade e formato da ponta para parafusos autoperfurantes.
- As propriedades mecânicas incluem dureza, resistência à tração, carga de prova e ausência de sinais de fragilização por hidrogênio em fixadores endurecidos.
- A condição da superfície inclui cobertura de revestimento, adesão, rachaduras, ferrugem e danos aos flancos da rosca.
- A rastreabilidade inclui carimbos de classe de propriedade, números de lote e códigos de fabricante que vinculam a peça a um certificado de material.
Cada grupo alimenta o seguinte: a marcação indica a classe, a dureza a confirma, a geometria decide o ajuste e a condição da superfície prevê a vida útil do revestimento.
A inspeção de fixadores é a comparação sistemática de características físicas mensuráveis com um critério de aceitação definido. Existe para evitar que peças não verificáveis entrem em uma montagem crítica.
Ferramentas e limites de aceitação que fornecem respostas defensáveis
A diferença entre uma inspeção séria e uma olhada casual são as ferramentas. Cada grupo de recursos possui uma ferramenta primária e um sinal claro de falha.
| Recurso | Ferramenta principal | Defeito comum | Verificação de aceitação |
| Passo da linha | Passo da linha gauge | Passo misto ou enrolado | A lâmina fica bem posicionada entre os fios |
| Tamanho da linha | Medidor de anel Go / No-Go | Linha descascada ou superdimensionada | Vá para o lado em toda a extensão; No-Go para em duas voltas |
| Comprimento e diâmetro | Paquímetro digital | Haste fora da tolerância | Dentro dos limites do desenho ou da ISO 4759-1 |
| Dureza | Testador Rockwell | Estojo macio ou núcleo quebradiço | Grau 8,8: 22 a 32 HRC; 10,9: 32 a 39 HRC |
| Espessura do revestimento | Medidor de revestimento magnético | Zinco fino ou camada faltando | Eletrozinco 5 a 8 mícrons; imersão a quente de 45 a 85 mícrons típico |
| Aperto | Chave de torque | Torque insuficiente ou torque excessivo | Corresponde ao valor do torque de instalação |
A ISO 898-1 vincula a marcação da cabeça à resistência à tração mínima, verificável pela dureza ou por um teste de tração completo.
Resistência mínima à tração das classes de propriedades comuns ISO 898-1.
Se a leitura de dureza em um parafuso 8,8 for 28 HRC, a peça é aprovada. Se a leitura for 20 HRC, rejeite o lote mesmo quando o cabeçote apresentar uma marca de 8,8.
Modos de falha e as pistas visuais que os revelam
As falhas nos fixadores deixam evidências físicas antes de causarem tempo de inatividade. As dicas abaixo transformam um cheque recebido de uma passagem dimensional em um veredicto de vida útil.
- Afrouxamento: marcas de testemunha deslocadas entre a arruela e a face da porca ou a leitura do torque cai abaixo da faixa especificada.
- Fragilização por hidrogênio: fratura limpa sem estricção, geralmente em um parafuso endurecido revestido dentro de 24 a 72 horas após a instalação ou revestimento.
- Fadiga: marcas de praia na face da fratura, a partir de uma raiz de rosca ou de um corte superficial.
- Sobrecarga: estreitamento visível e fratura tipo copo e cone em um parafuso de aço dúctil.
- Corrosão: ferrugem vermelha, corrosão de zinco branco, corrosão por corrosão ou ataque por fendas sob a cabeça.
- Descascamento da rosca: flancos da rosca deformados, metal manchado ou uma porca que para antes do assentamento.
Em uma falha contestada do fixador, a face da fratura é a evidência mais valiosa no local. Corte uma amostra, proteja a superfície da fratura e guarde a peça defeituosa para análise laboratorial.
Diferenças de inspeção por tipo de fixador
Cada categoria de fixadores precisa de uma prioridade de inspeção diferente: revestimento de zinco para aço carbono, identidade de classe para aço inoxidável, evidências de instalação para âncoras e geometria de corte para parafusos de cimento.
Aço Carbono e Parafusos Revestidos
Parafusos de aço carbono classificados como 4,8 e 8,8 dominam conexões de drywall, madeira e aço leve. Inspecione primeiro o revestimento de zinco. Zinco opaco, irregular ou descascado geralmente indica revestimento fino ou pré-tratamento inadequado. Em fixadores endurecidos acima de 1000 MPa, verifique se há placas rachadas perto da cabeça, um sinal de alerta comum de danos retardados por hidrogênio. Verifique a dureza em duas amostras de posições diferentes no lote.
Parafusos de aço inoxidável: SUS304 e SUS410
Os parafusos de aço inoxidável exigem primeiro a verificação do grau. O SUS304 austenítico é fracamente magnético e mais macio; O SUS410 martensítico é magnético e pode ser endurecido para perfuração em metal. Um ímã é um método de classificação rápido, mas não um teste completo de material. Quando o certificado de classificação e o ímã discordarem, rejeite o lote e solicite ao fornecedor um relatório positivo de identificação do material.
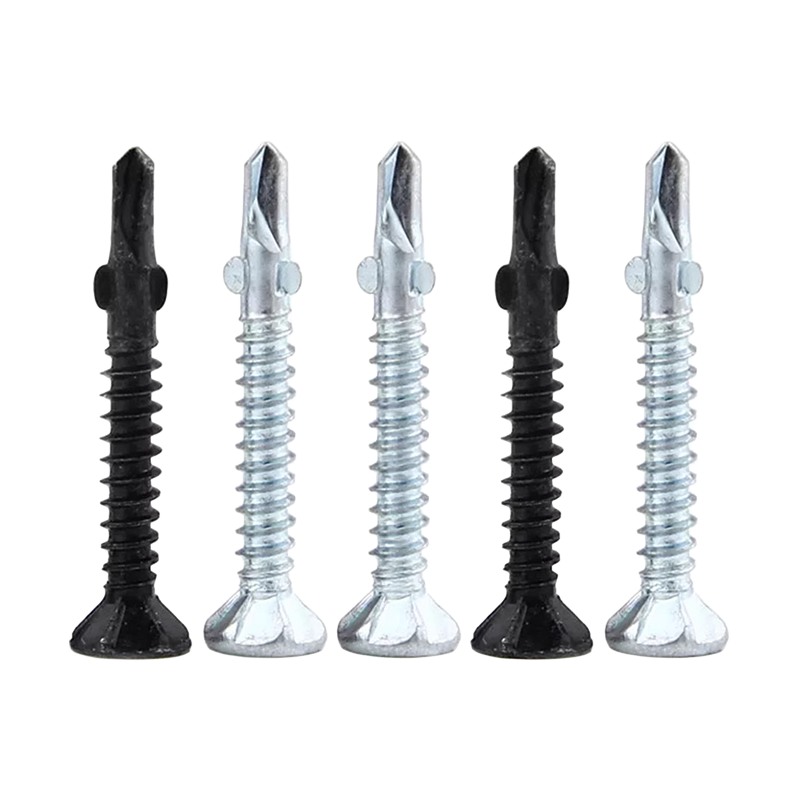
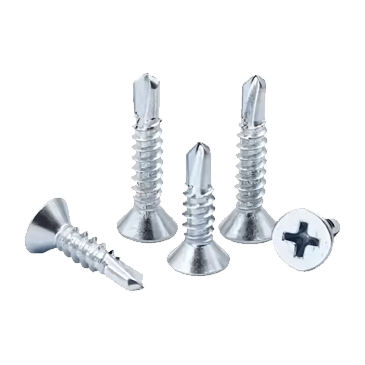
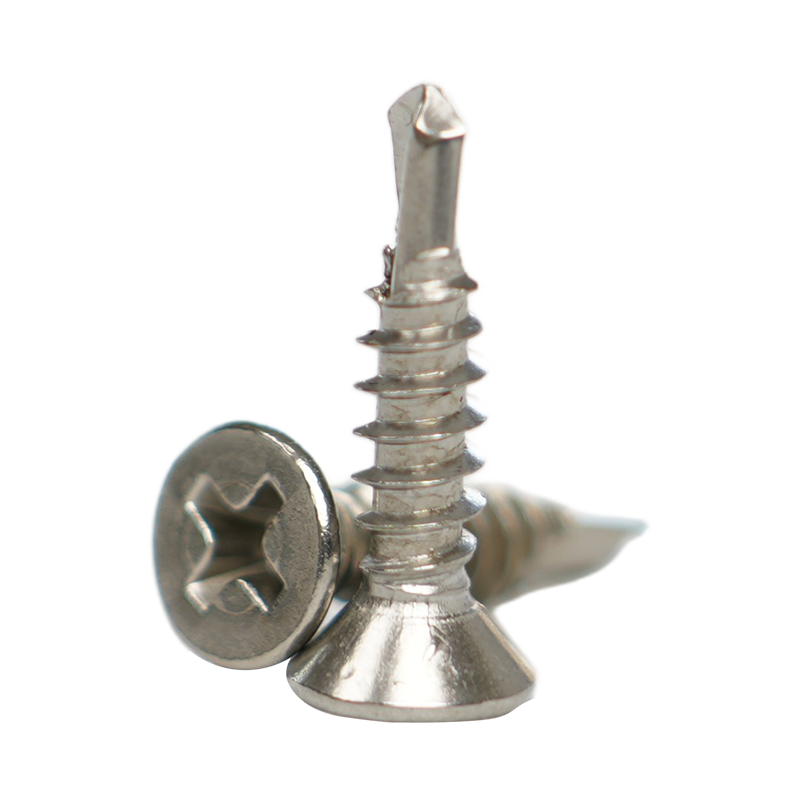 Parafusos autoperfurantes escareados SUS410 com tratamento térmico Esses parafusos autoperfurantes de cabeça chata SUS410 endurecidos são adequados para estruturas de aço e paredes cortina. Seu grau martensítico magnético é ideal quando o texto ao redor discute a verificação dos graus de aço inoxidável por magnetismo antes de aceitar um lote. Ver Produto →
Âncoras de Expansão e Âncoras de Cunha
A inspeção da âncora deve se concentrar nas evidências de instalação. Verifique o diâmetro do parafuso, a correspondência da broca, a profundidade de inserção e o torque antes de soltá-lo. Rejeite uma âncora em cunha que tenha roscas esmagadas na zona de expansão, uma arruela faltando ou rachaduras visíveis na luva.
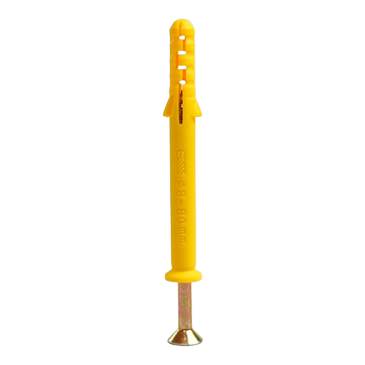
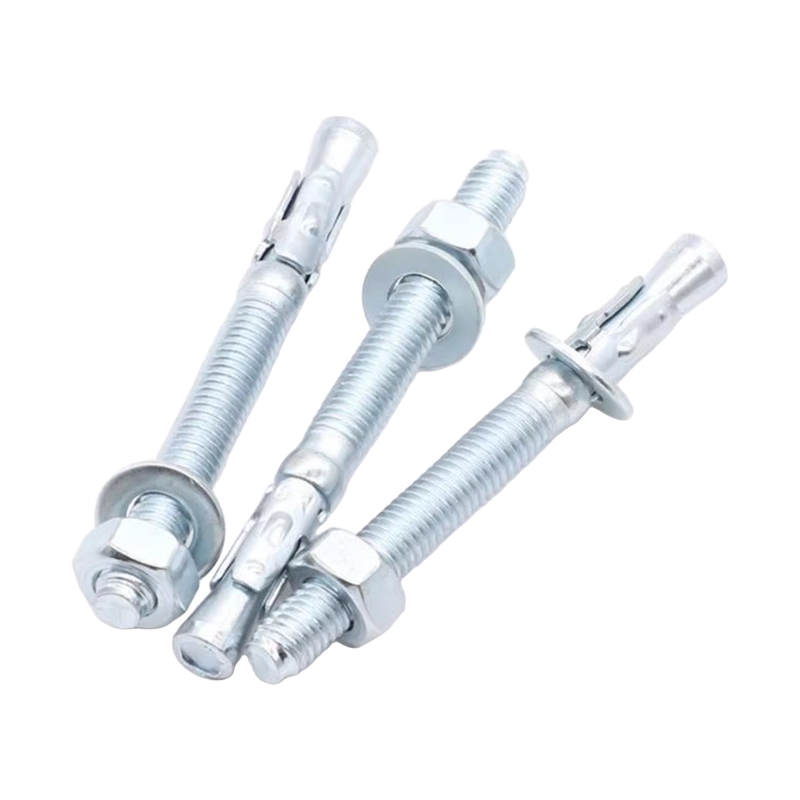 Âncora de cunha de expansão para fixação resistente a vibrações Esta âncora em cunha se expande contra o furo quando a porca é apertada, tornando-a adequada para paredes de reparo de automóveis e suportes estruturais. O parágrafo adjacente enfatiza a verificação do diâmetro do parafuso, profundidade de embutimento e torque durante a inspeção da âncora. Ver Produto →
Parafusos de cimento para concreto
Os parafusos de cimento cortam roscas diretamente no concreto com um corpo endurecido e canais de corte projetados. As falhas mais comuns são furos piloto subdimensionados e concreto descascado ao redor do parafuso. Inspecione o flanco de corte em busca de cavacos, confirme o diâmetro da broca de acordo com a tabela do fabricante do parafuso e rejeite parafusos com revestimento rachado ou com ponta desgastada.
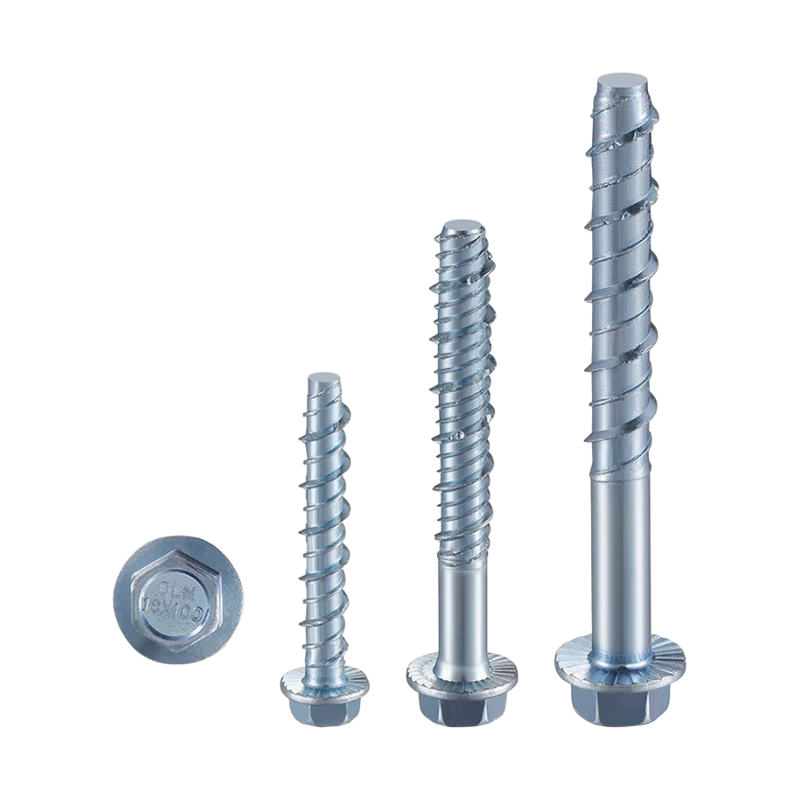 Parafusos autocortantes para concreto para alvenaria e concreto Esses parafusos auto-roscantes para concreto cortam roscas diretamente em materiais duros, reduzindo as etapas de instalação e adequando-se a instalações de construção ou energia. O parágrafo seguinte destaca a necessidade de um protocolo de inspeção de lote recebido repetível, alinhado com a colocação deste produto. Ver Produto →
Crie um protocolo prático de inspeção em cinco etapas
Um protocolo repetível é mais importante do que qualquer medição isolada. Esta sequência funciona para lotes recebidos de 500 a 20.000 peças.
- Defina o tamanho da amostra antes de abrir o lote. Use AQL 0,65 para fixadores críticos para a segurança e AQL 1,5 para peças em geral, com amostragem de acordo com a ISO 2859-1.
- Verifique primeiro a rastreabilidade. Confirme o número do lote, o certificado do material e o certificado de revestimento e, em seguida, retire as amostras de várias caixas, não apenas da camada superior.
- Execute verificações visuais com ampliação de 5x em busca de marcações, rachaduras, corrosão e defeitos de revestimento.
- Realize verificações dimensionais e mecânicas: calibrador para comprimento, medidores de anel para tamanho de rosca, Rockwell para dureza, medidor magnético para espessura de revestimento.
- Registre os resultados e decida. Rejeite todo o lote por qualquer defeito crítico; coloque em quarentena as peças não conformes e devolva-as com um relatório escrito claro.
Quando rejeitar e devolver um lote de fixadores
Estabeleça limites de rejeição antes de abrir a caixa, e não depois de um desentendimento com o fornecedor.
- Marcação de classe de propriedade ausente ou ilegível em parafusos de alta resistência.
- O medidor No-Go ultrapassa duas voltas completas.
- Dureza fora da faixa de classe de propriedade em duas ou mais amostras.
- Bolhas de revestimento, descamação ou rachaduras visíveis no metal base.
- Material misto, estilos de cabeçote mistos ou revestimentos mistos em um único lote.
- Qualquer pista de rachaduras induzidas por hidrogênio em peças endurecidas.
Os fixadores que falharem na inspeção visual nunca devem ser liberados. O retrabalho geralmente destrói o revestimento ou os flancos da rosca, e os fixadores retrabalhados falham antes dos novos.
Perguntas sobre inspeção de fixadores que os instaladores mais fazem
Com que frequência os fixadores devem ser verificados em serviço?
Inspecione as juntas críticas para a segurança pelo menos uma vez por ano e verifique qualquer coisa exposta a vibrações ou umidade externa a cada três meses. Para conexões aparafusadas tensionadas, as verificações de reaperto são mais valiosas na primeira semana de serviço porque o relaxamento acontece cedo.
Quais ferramentas são necessárias para a inspeção de entrada de fixadores?
Um paquímetro digital, medidor de passo de rosca, conjunto de medidor de anel Go / No-Go, testador de dureza Rockwell, medidor de revestimento magnético, chave de torque e uma lupa 5x cobrem quase todos os lotes recebidos. Calibre as ferramentas de comprimento e torque de acordo com padrões rastreáveis uma vez por ano.
Os parafusos podem ser reutilizados após a inspeção?
Não reutilize parafusos que apresentem corrosão, danos na rosca ou qualquer deformação plástica. Parafusos de alta resistência acima de 10,9 não devem ser reutilizados, a menos que a resistência à fadiga seja muito baixa e a condição da rosca seja confirmada com um medidor No-Go.
Um ímã é suficiente para inspecionar fixadores de aço inoxidável?
Um ímã é um teste de classificação rápido, não um teste completo de material. Ele pode separar o SUS304 austenítico do SUS410 martensítico na maioria dos casos, mas não consegue detectar produtos químicos errados dentro do mesmo grau. Use um espectrômetro de identificação de material positivo quando a segurança depender do grau.